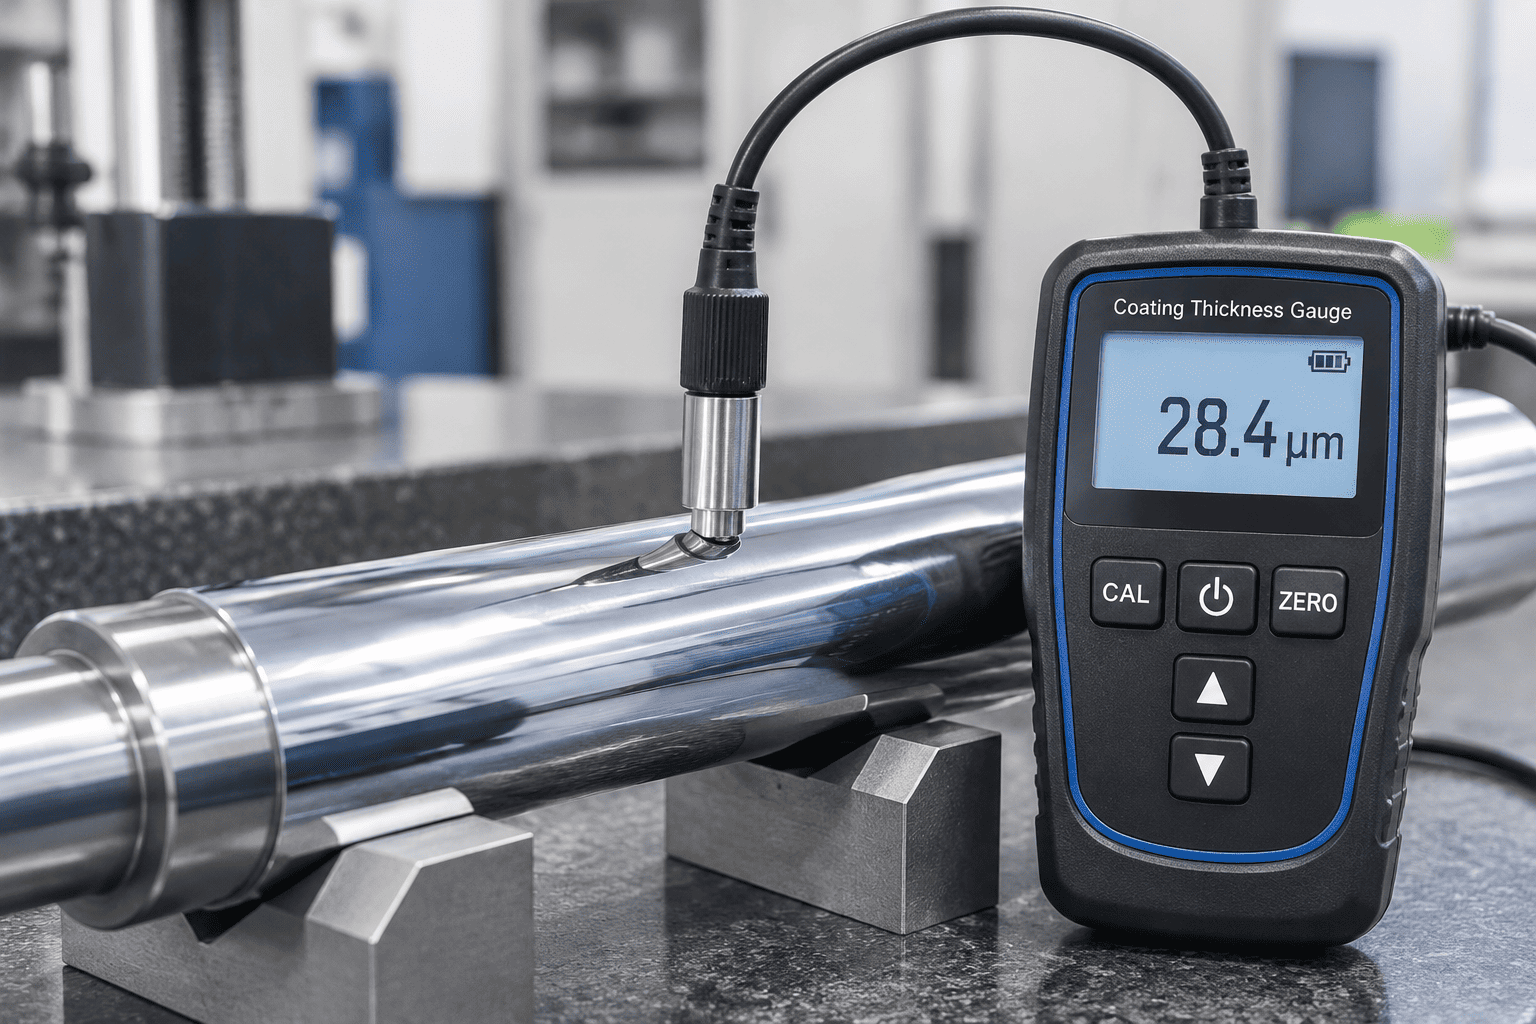
Trong các xi lanh thủy lực hạng nặng, mạ điện crom cứng tạo ra rào cản chính chống mài mòn và oxy hóa môi trường. Đo độ dày lớp mà không phá hủy các thanh nối đất đã hoàn thiện là bước kiểm tra quan trọng đầu tiên.
| Mục | Chi tiết |
|---|---|
| Vị trí góc phần tư | Góc phần tư trên cùng: 0°Phải: 90°Góc phần tư dưới: 180°Trái: 270°(Được đo trên thanh thép đặc) |
| Trạm đo dọc | 3 trạm: Trước (100mm), Giữa, Sau (100mm) |
| Bài đọc xuyên tâm | 4 lần đọc xuyên tâm trên mỗi trạm, tổng cộng 12 điểm |
| Độ dày mục tiêu | Tiêu chuẩn Công nghiệp ≥ 25 μm Nhiệm vụ nghiêm trọng ≥ 40–50 μm |
Việc thực thi nghiêm ngặt các tiêu chuẩn chất lượng của thanh piston mạ crôm cứng cho xi lanh thủy lực trong quá trình xác minh độ dày sẽ ngăn ngừa hiện tượng rỗ thanh sớm và đùn phớt dầu trong các hoạt động nhiều ca nặng.
Khả năng chống trầy xước chức năng của thanh xi lanh thủy lực phụ thuộc vào độ cứng tinh thể của mạng crom lắng đọng:
Không giống như crom sáng trang trí, mạ crom cứng công nghiệp phát triển một cách tự nhiên các vết nứt nhỏ làm giảm ứng suất bên trong trong quá trình mạ điện. Mạng lưới vết nứt vi mô được kiểm soát là rất quan trọng: chúng giữ lại các màng dầu bôi trơn cực nhỏ giúp giảm ma sát phốt mà không cho phép hơi ẩm ăn mòn tiếp cận với thép nền thô.
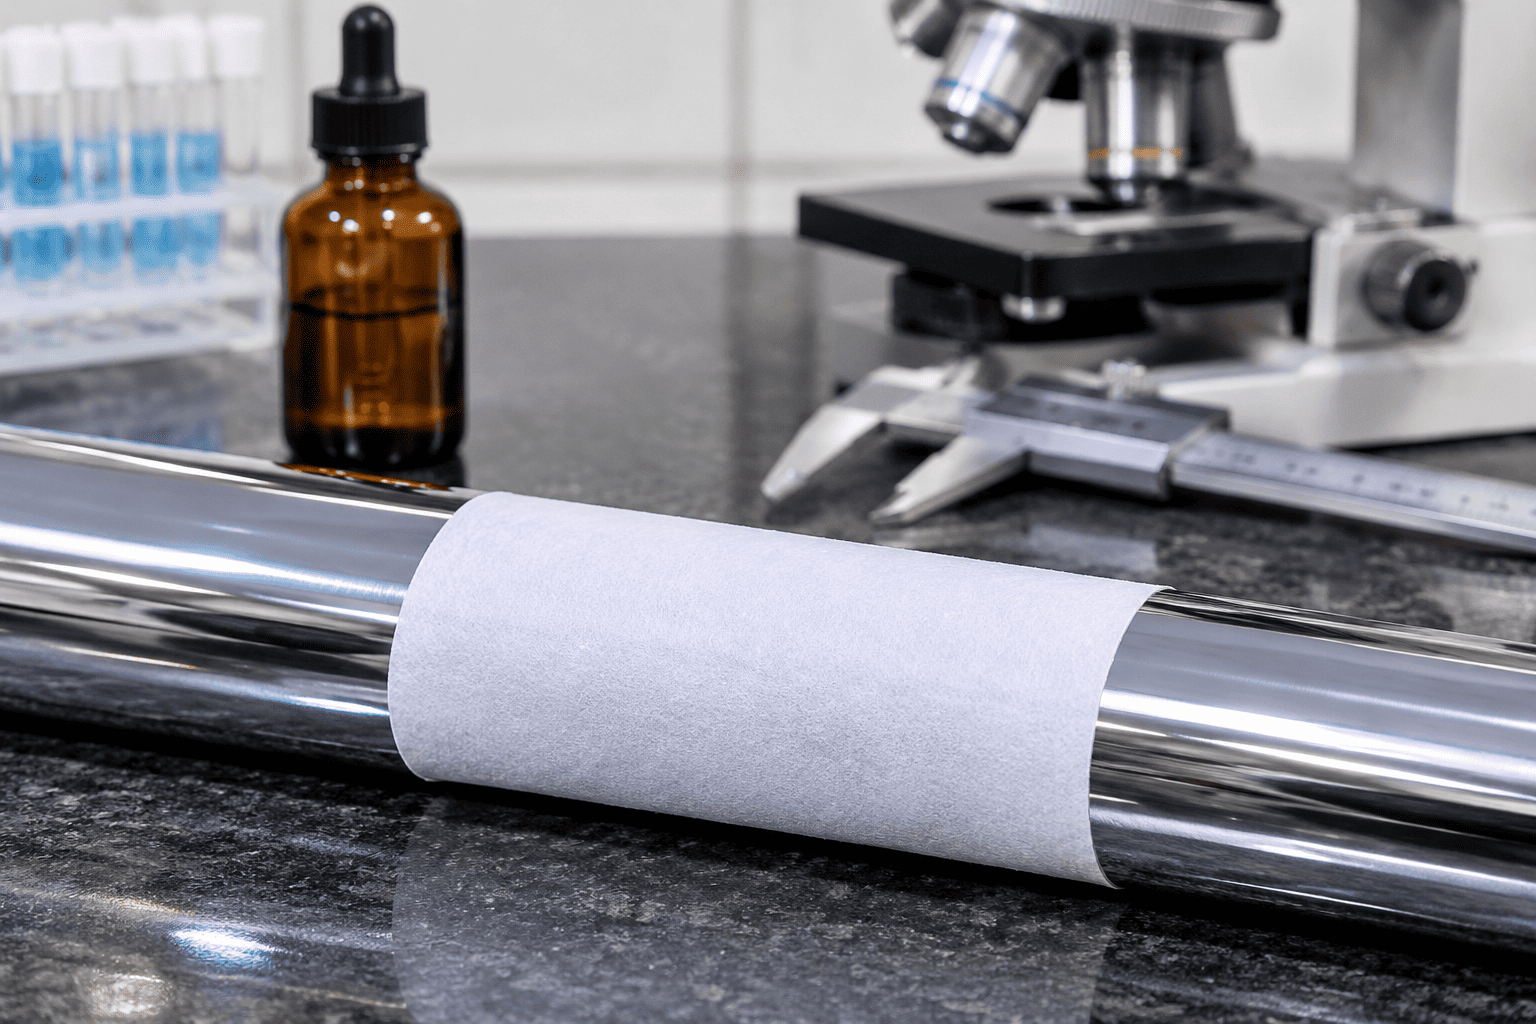
1. Công thức thuốc thử: Chuẩn bị dung dịch gồm 10 g/L kali ferricyanua (K₃[Fe(CN)₆]) và 20 g/L natri clorua (NaCl) hòa tan trong nước cất.
2. Ứng dụng: Phủ trực tiếp giấy lọc thấm đã bão hòa thuốc thử lên bề mặt thanh chrome đã được làm sạch và tẩy dầu mỡ trong 10 phút.
3. Phản ứng hóa học: Nếu lỗ rỗng hoặc vết nứt xuyên suốt kéo dài hoàn toàn xuống nền thép đen, các ion sắt sẽ hòa tan và phản ứng tạo thành dạng đặc biệtVết bẩn màu xanh Phổ ( Fe₄[Fe(CN)₆]₃):
4. Ngưỡng chấp nhận: Theo tiêu chuẩn chất lượng thanh piston mạ crôm cứng đối với xi lanh thủy lực, không có điểm xanh trên 100 cm² được phép đối với thanh xi lanh thủy lực cấp một.
Khi kiểm tra kim loại quang học (độ phóng đại 200 lần bằng axit clohydric), thanh có độ bền cao phải có 400 đến 600 vết nứt vi mô trên mỗi cm tuyến tính. Mạng lưới khép kín, không có vết nứt ngăn chặn sự di chuyển của hơi ẩm trong khi vẫn duy trì bôi trơn ranh giới cho các vòng đệm polyurethane hình chữ U.
Buồng ăn mòn tăng tốc mô phỏng nhiều năm tiếp xúc với mỏ đá tổng hợp, hóa chất làm tan băng và ven biển khắc nghiệt trong môi trường phòng thí nghiệm được kiểm soát:
Việc tuân thủ các tiêu chuẩn chất lượng thanh piston mạ crôm cứng này cho xi lanh thủy lực đảm bảo rằng xi lanh truyền động chất lỏng được triển khai trong môi trường rải muối trên đường, phân bón nông nghiệp và nhà máy đóng tàu ven biển khắc nghiệt hoạt động mà không có hố ăn mòn bịt kín.
| Kích thước đo lường | Yêu cầu chất lượng tiêu chuẩn | Tiêu chuẩn xác minh | Đã ngăn chặn chế độ lỗi |
|---|---|---|---|
| Độ dày lớp mạ | ≥25μm (Tiêu chuẩn) / ≥40–50μm (Công suất cao) | Cảm ứng từ ISO 2178 | Sự mài mòn sớm và tiếp xúc với thép nền |
| Độ cứng vi mô Vickers | 850 đến 1.050 HV0.1 (65 đến 70 HRC) | ISO 4516 / ASTM E384 | Cào và ghi điểm từ sạn và cát trong không khí |
| Mật độ vết nứt vi mô | 400 đến 600 vết nứt/cm (Mạng không xuyên qua) | Khắc luyện kim @200× | Thiếu màng dầu hoặc thấm ẩm sâu |
| Xác minh độ xốp | Không có đốm xanh trên mỗi thử nghiệm bộ lọc 100 cm2 | Thuốc thử Ferroxyl (ASTM B571) | Rỉ điện lỗ kim và phồng rộp dưới bề mặt |
| Xịt muối trung tính (NSS) | 500 đến 1.000+ giờ (Xếp hạng 10) | ASTM B117 / ISO 9227 | Rỗ gỉ môi trường trên thanh đỗ lộ thiên |
| Bề mặt hoàn thiện (Ra) | Ra=0,10 đến 0,20μm (Rmr>50%) | Máy đo cấu hình bút stylus ISO 4287 | Môi thanh bị mài mòn và rò rỉ dầu thủy lực động |
| Chạy theo đường kính | .150,15 mm trên chiều dài thanh 1.000 mm | Chỉ báo quay số trên khối chữ V | Liên kết ống lót tuyến xi lanh và hình bầu dục bịt kín |
Việc thực hiện các tiêu chuẩn chất lượng thanh piston crom cứng toàn diện này cho xi lanh thủy lực đảm bảo rằng các nhà sản xuất thiết bị thủy lực cung cấp bộ truyền động tuyến tính có tuổi thọ cao, không bị rò rỉ trên các thị trường máy móc công nghiệp và di động toàn cầu.
Đối với tài liệu kỹ thuật, chứng chỉ kiểm tra vật liệu (EN 10204 3.1) và thông số kỹ thuật thanh trụ OEM tùy chỉnh,liên hệ với bộ phận kỹ thuật chất lượng HCIC tại "info@jnhcic.com".