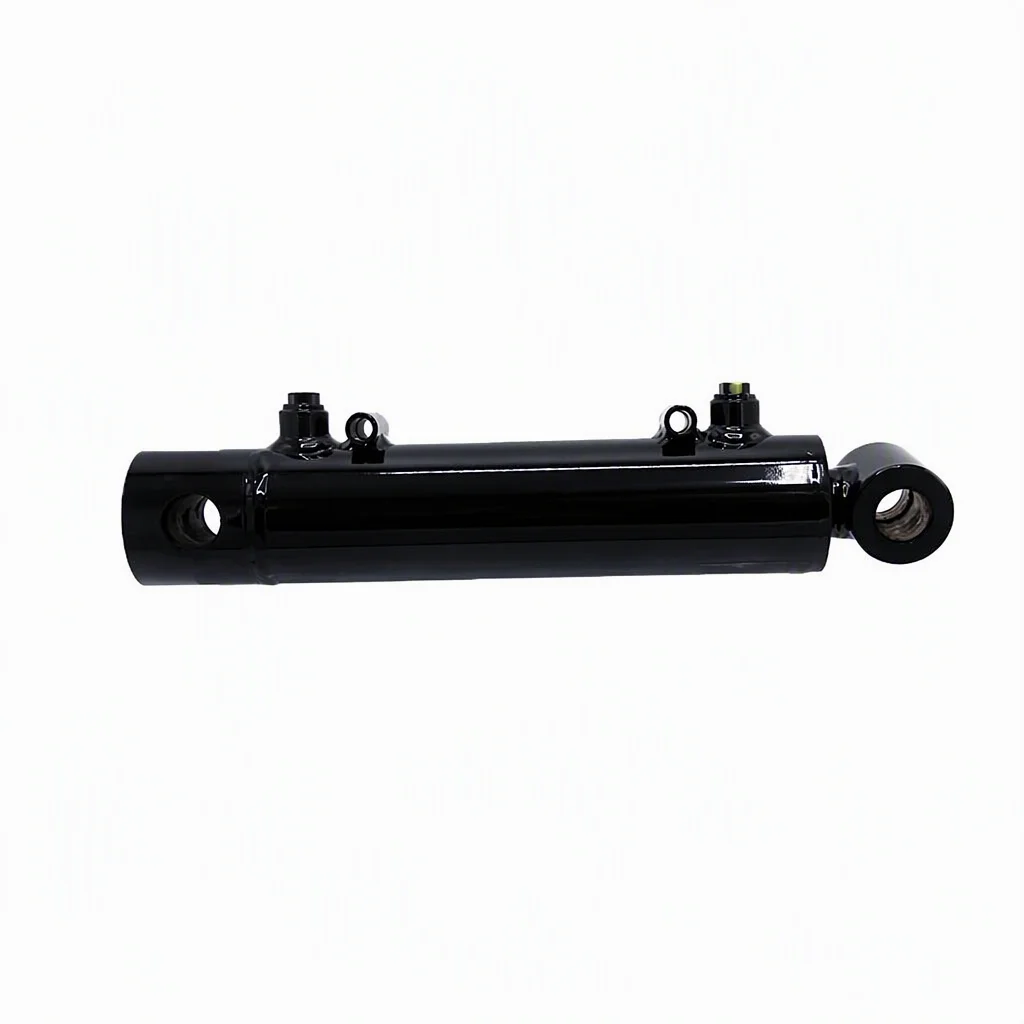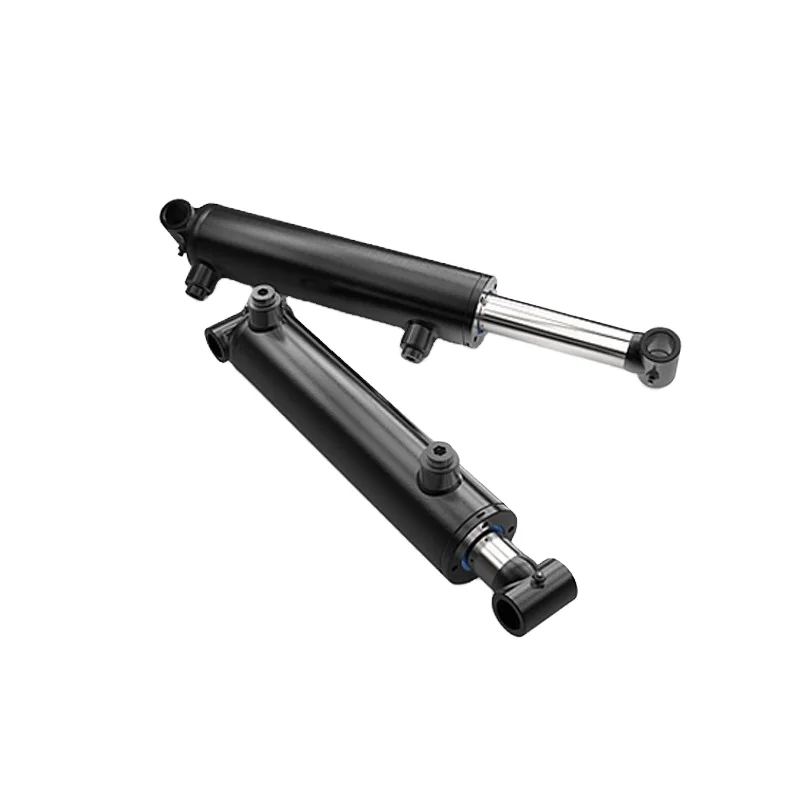
A xi lanh thủy lựccó thể phát triển chuyển động không ổn định, tải không đều hoặc hư hỏng vòng đệm lặp đi lặp lại ngay cả khi mạch thủy lực có vẻ bình thường. Nguyên nhân có thể nằm ở phần cứng lắp đặt: chốt bị mòn, lỗ khoan mở rộng, ống lót lỏng lẻo hoặc hệ thống lắp đặt không còn thẳng hàng trong toàn bộ vòng cung làm việc.
Hướng dẫn này giải thích cách các nhóm bảo trì và người mua OEM có thể kiểm tra các điểm lắp xi lanh trước khi đặt mua bộ dụng cụ sửa chữa hoặc xi lanh thay thế. Trọng tâm là kết nối cơ học giữa xi lanh và máy, không phải là chẩn đoán dòng chảy hoặc áp suất thủy lực chung.
Một xi lanh không hoạt động độc lập. Thanh và nòng của nó được kết nối với máy thông qua các chốt, khe, vấu, trục, giá đỡ hoặc các tính năng lắp đặt khác. Những bộ phận này truyền lực làm việc đồng thời cho phép xi lanh di chuyển qua vòng cung được thiết kế của nó.
Khi kết nối bị mòn, xi lanh có thể không còn nằm trên đường tâm dự định nữa. Sau đó, máy có thể đặt thêm chuyển động và tiếp điểm trên thanh, miếng đệm, thanh dẫn hướng, ống hoặc giá đỡ. Phốt mới hoặc xi lanh mới có thể không giải quyết được vấn đề nếu kết nối phía máy bị mòn vẫn còn hoạt động.
Hướng dẫn an toàn về xi lanh của Parker nêu rõ rằng thanh và bộ phận máy đối phối của nó phải được kiểm tra xem có căn chỉnh thích hợp ở cả vị trí mở rộng và thu lại hay không. Nó cũng khuyến nghị rằng các xi lanh gắn trên trục xoay ở cả hai đầu với các đường tâm của chốt song song và xi lanh phải được kiểm tra qua vòng cung làm việc của nó xem có bị nhiễu không. Đây là những nguyên tắc lắp đặt và an toàn; giới hạn cuối cùng phải đến từ nhà sản xuất xi lanh và máy móc.
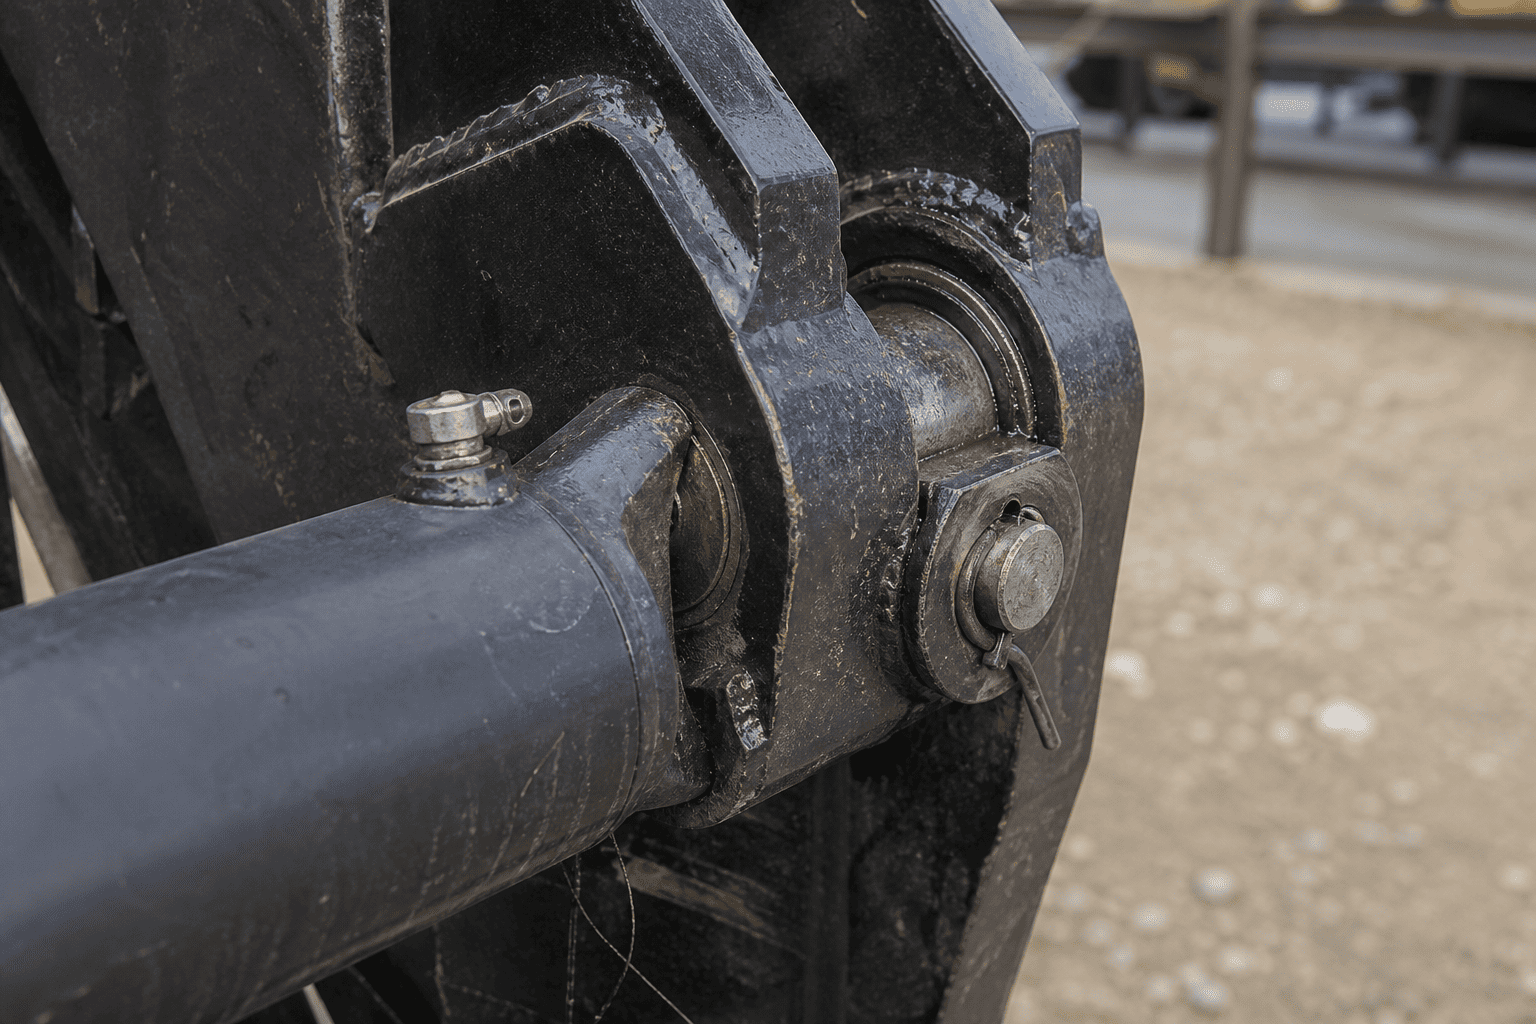
Kiểm tra chốt xem có vết khía, rãnh, ăn mòn, vết phẳng và dải mòn tập trung ở một bên không. Một chốt không còn có bề mặt ổ trục tròn, ổn định có thể cho phép mắt xi lanh di chuyển trước khi bộ phận máy phản ứng.
Đừng đánh giá chốt chỉ bằng việc liệu nó có còn có thể được gỡ bỏ hay không. Chốt có thể vẫn giữ nguyên vị trí trong khi bề mặt làm việc, bộ phận giữ hoặc khớp với ống lót của nó đã xuống cấp.
Ống lót có thể bị mòn bên trong, lỏng lẻo ở vỏ hoặc bị hỏng trong quá trình lắp đặt. Kiểm tra chuyển động giữa ống lót và mắt xi lanh hoặc giá đỡ, không chỉ chuyển động giữa chốt và ống lót.
Nếu ống lót là loại không cần bảo trì, hãy làm theo hướng dẫn lắp đặt của nhà sản xuất thiết bị. Không thêm dầu mỡ hoặc thay đổi cách xử lý bề mặt trừ khi thiết kế quy định cho phép.
Mắt hình trụ hoặc lỗ khoan có thể trở nên to ra, thuôn nhọn hoặc hình bầu dục sau khi di chuyển kéo dài với một chốt lỏng. Đây thường được gọi là lỗ hình quả trứng. Chỉ thay thế chốt có thể tạm thời làm giảm khả năng hiển thị trong khi khiến đường dẫn tải bị lệch.
Đo lỗ theo nhiều hướng và tại nhiều vị trí. Hình dạng tròn trực quan không đủ bằng chứng cho quyết định sửa chữa quan trọng.
Vòng đệm bị thiếu, vòng kẹp bị lỏng, vòng kẹp bị hỏng, tấm giữ bị mòn hoặc giá đỡ bị biến dạng có thể khiến chốt di chuyển sang một bên. Kiểm tra cách bố trí giữ đầy đủ và tình trạng của các mặt giá đỡ kiểm soát vị trí bên.
Không nên lắp xi lanh thay thế vào giá đỡ không thể giữ chốt ở vị trí thiết kế.
Trình tự sau đây là hướng dẫn lập kế hoạch thực địa. Các quy trình khóa, chặn và lưu trữ năng lượng của người chế tạo máy được ưu tiên.
Cô lập năng lượng thủy lực, cố định cấu trúc nâng lên hoặc treo bằng giá đỡ cơ học thích hợp và ngăn ngừa chuyển động bất ngờ. Xi lanh thủy lực không được coi là vật đỡ duy nhất cho tải trọng được nâng lên trong quá trình kiểm tra.
Trước khi tháo gỡ, lưu ý khi sự cố xuất hiện:
Triệu chứng này giúp tách vấn đề lắp đặt khỏi vấn đề điều khiển thủy lực thuần túy, mặc dù nó không thay thế phép đo.
Hãy tìm các vật giữ bị dịch chuyển, các dải tiếp xúc được đánh bóng, các vết trầy xước, bụi rỉ sét, các mối hàn bị nứt, chuyển động của giá đỡ và một chốt không còn ở giữa. Đánh dấu vị trí tương đối của chốt, vòng đệm và giá đỡ nếu nghi ngờ có chuyển động.
Không sử dụng ngón tay để kiểm tra điểm kẹp hoặc đặt tay giữa mắt hình trụ và lỗ khoan.
Sau khi máy đã được cố định chặt chẽ, hãy tháo chốt theo quy trình của thiết bị. Làm sạch bề mặt chốt, ống lót, mắt xi lanh và giá đỡ bằng phương pháp tương thích với vật liệu thành phần và quy định tại địa điểm.
Giữ các phần đã tháo lại với nhau và xác định vị trí ban đầu của chúng. Không được trộn lẫn một chốt từ một đầu của hình trụ với một chốt từ vị trí khác trước khi hoàn tất hồ sơ kiểm tra.
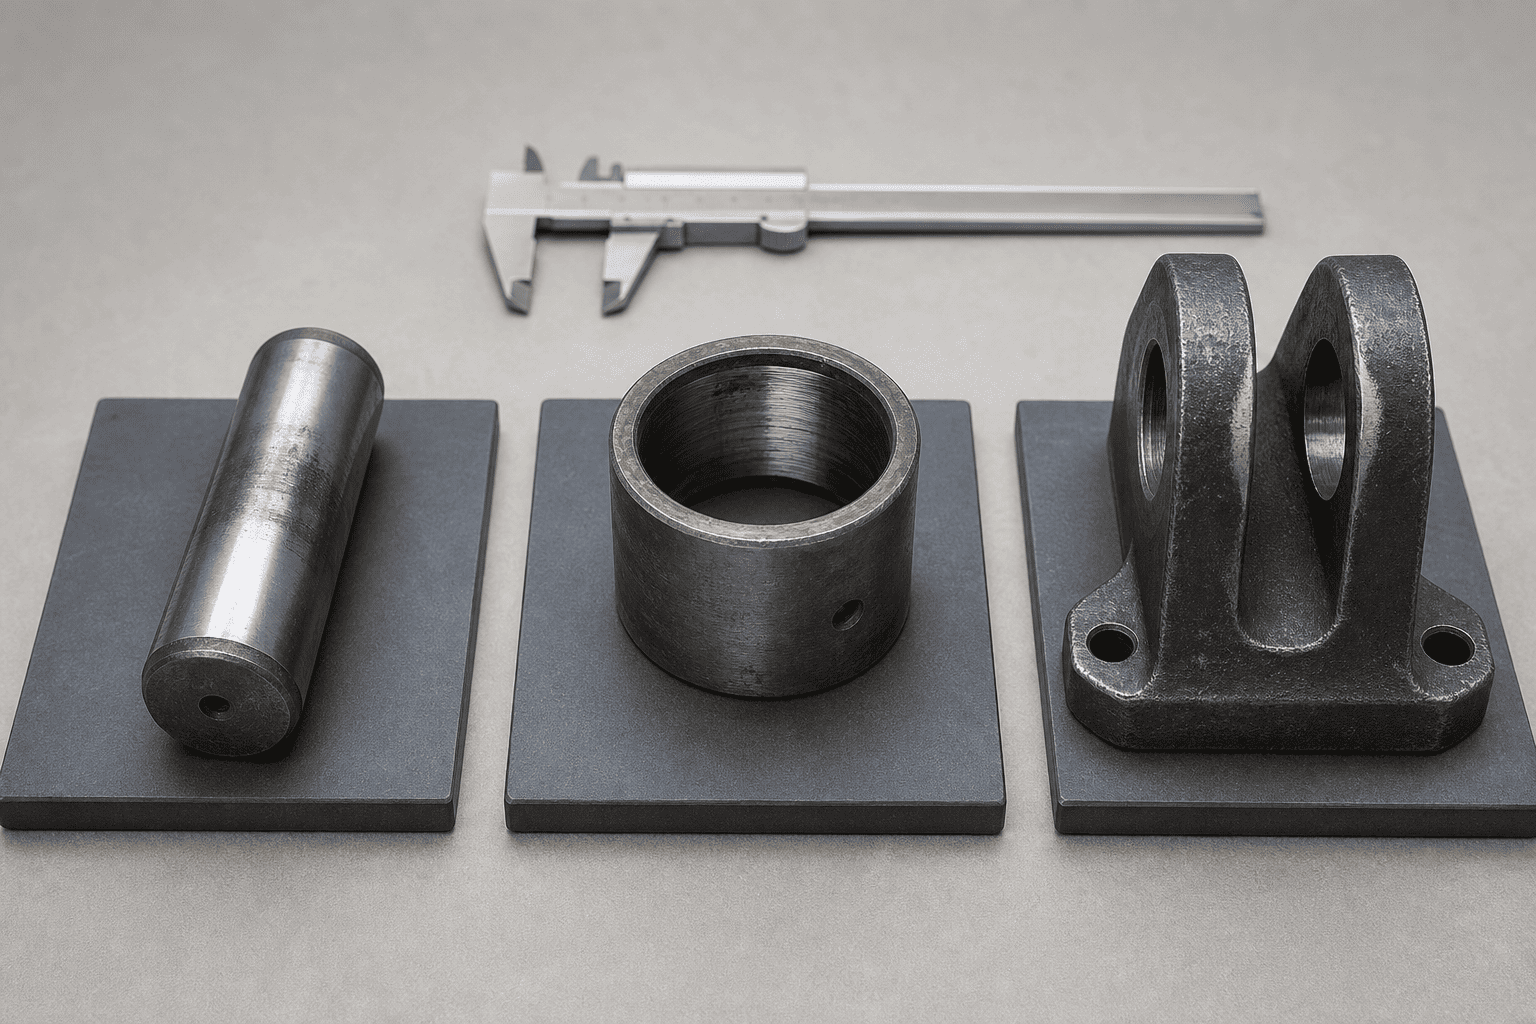
Ghi lại đường kính chốt danh nghĩa, đường kính chốt thực tế tại một số điểm, đường kính bên trong của ống lót, đường kính ngoài của ống lót nếu có liên quan và tình trạng của mắt trụ và lỗ khoan.
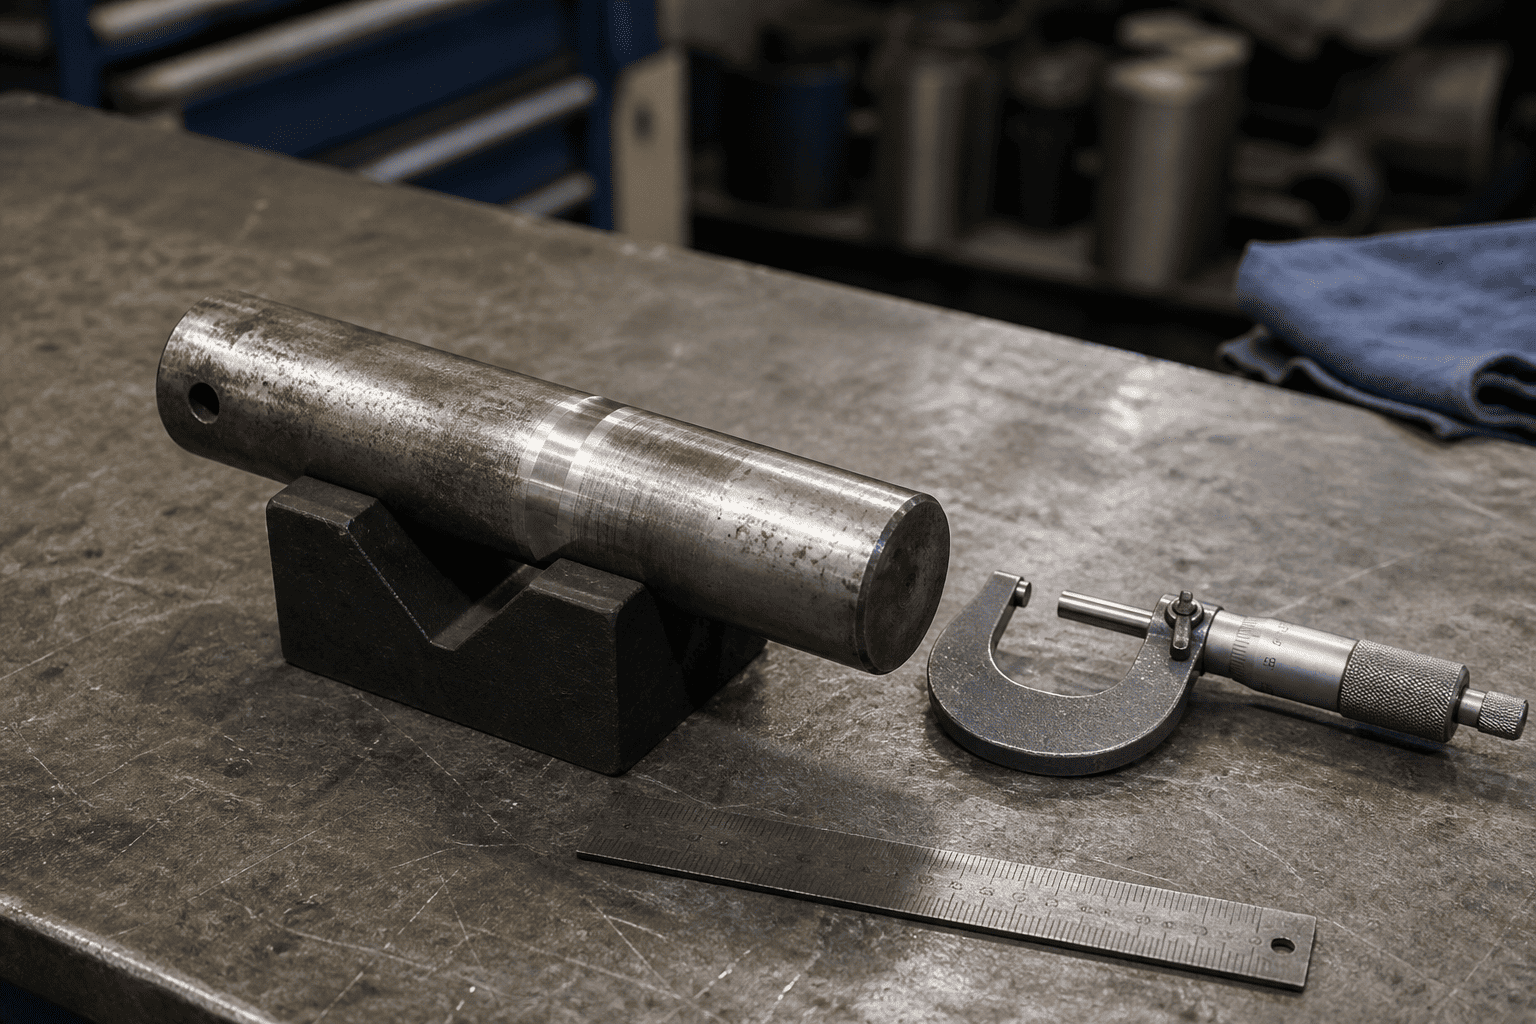
Đồng thời kiểm tra:
Đừng phát minh ra giới hạn hao mòn phổ quát. Sử dụng bản vẽ thiết bị, thông số kỹ thuật của nhà sản xuất xi lanh hoặc tiêu chuẩn sửa chữa đã được phê duyệt để đưa ra quyết định chấp nhận/từ chối cuối cùng.
Kiểm tra lại hình dạng máy tại các vị trí rút lại và mở rộng hoặc tại các vị trí cuối thực tế được quy trình bảo trì an toàn cho phép. Không được ép xi lanh vào vị trí bằng cách kéo, cạy hoặc tạo áp lực.
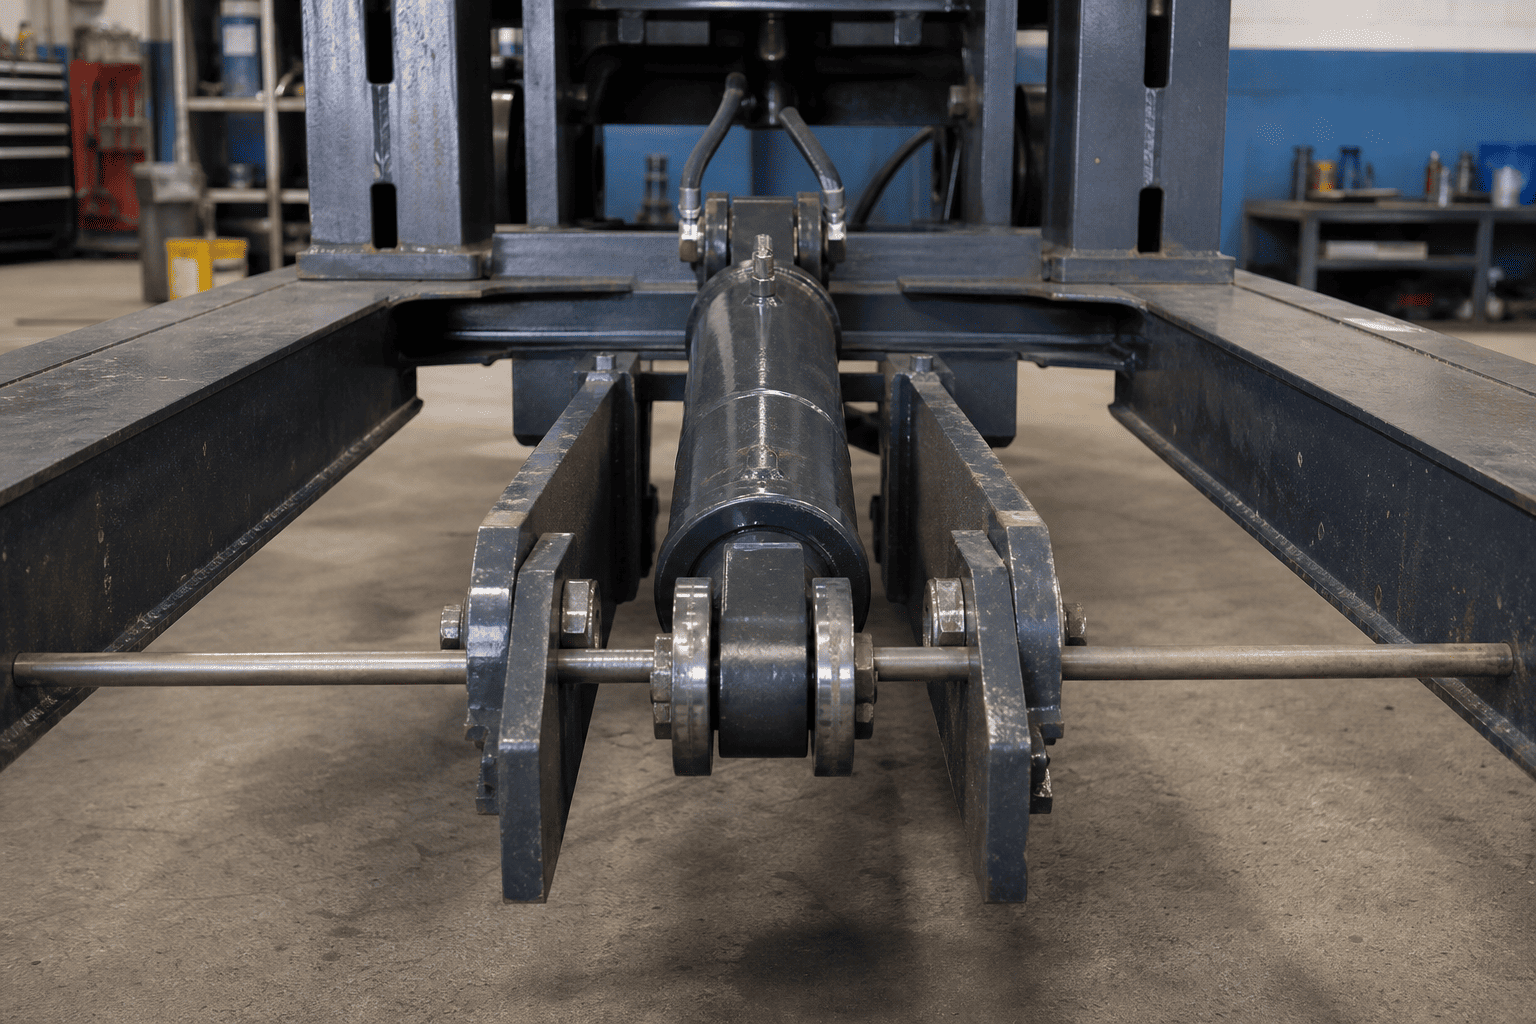
Xác nhận rằng hai đường tâm của chốt lắp vẫn song song trong trường hợp thiết kế lắp yêu cầu xoay song song. Kiểm tra sự tiếp xúc với giá đỡ, tấm bảo vệ, ống mềm, bộ phận khung và các bộ phận chuyển động khác.
| # | Quan sát | Nguyên nhân có thể/Chỉ định |
|---|---|---|
| 1 | Pin có một dải đánh bóng ở một bên | Tiếp xúc không đồng đều, thay đổi căn chỉnh hoặc di chuyển khung |
| 2 | Pin nhỏ hơn ở vùng làm việc | Pin bị mòn, khả năng giữ không đủ hoặc chuyển động dưới tải |
| 3 | Ống lót quay trong vỏ của nó | Lắp lỏng, vỏ bị hư hỏng hoặc lắp đặt không đúng cách |
| 4 | Lỗ khoan có hình bầu dục hoặc thon | Tiếp tục vận hành khi có khe hở hoặc chốt bị lỏng |
| 5 | Có bụi rỉ sét hoặc mảnh vụn kim loại mịn | Lo lắng, ăn mòn, bảo vệ không đủ hoặc chuyển động tương đối |
| 6 | Bộ phận giữ bị cong hoặc bị lỏng nhiều lần | Bước đi của chốt, chuyển động của giá đỡ hoặc bố trí giữ không chính xác |
| 7 | Thanh dẫn hướng hoặc miếng đệm có biểu hiện mòn một bên | Kiểm tra sự căn chỉnh của máy và hình dạng lắp đặt trước khi thay thế phớt |
| 8 | Sự mài mòn chỉ xuất hiện ở gần một đầu hành trình | Hình học vị trí cuối, nhiễu hoặc thay đổi đường dẫn tải |
Những quan sát này là điểm khởi đầu để kiểm tra chứ không phải chẩn đoán tự động. Chốt bị mòn có thể là hậu quả của vấn đề căn chỉnh lớn hơn chứ không phải nguyên nhân ban đầu.
Việc sửa chữa chỉ dùng chốt có thể phù hợp khi chốt bị mòn nhưng ống lót, mắt, lỗ khoan, giá đỡ và hệ thống giữ vẫn nằm trong giới hạn kích thước đã được phê duyệt. Chốt mới phải có đường kính, chiều dài, vật liệu và cách bố trí giữ chính xác.
Việc thay thế ống lót đòi hỏi phương pháp lắp đặt, định hướng và lắp đặt chính xác. Xác nhận xem ống lót thay thế được bôi trơn, chạy khô hay được thiết kế cho điều kiện bề mặt cụ thể. Việc ấn ống lót vào vỏ bị hư hỏng hoặc bị lệch có thể tái tạo lại sự cố ban đầu.
Mắt hình trụ hình bầu dục hoặc lỗ khoan có thể yêu cầu một phương pháp sửa chữa đã được phê duyệt như gia công, ống bọc sửa chữa hoặc thay thế bộ phận bị ảnh hưởng. Không hàn, khoan hoặc sửa đổi bộ phận lắp chịu tải mà không có sự chấp thuận kỹ thuật và quy trình sửa chữa được ghi lại.
Nếu mắt xi lanh, lỗ khoan, trục quay hoặc khối lắp bị nứt, biến dạng vĩnh viễn hoặc nằm ngoài giới hạn kích thước đã được phê duyệt thì có thể cần phải thay thế xi lanh hoặc sửa chữa kỹ thuật. Việc thay thế phải phù hợp với hình dạng máy, không chỉ được chọn theo lỗ khoan hoặc hành trình.
Việc xem xét độ mài mòn của giá đỡ sẽ dễ dàng hơn nhiều khi nó bao gồm dữ liệu lắp đặt thực tế. Gửi:
Đối với các ống trụ có chốt nối với nhau, kích thước tâm chốt đóng và mở rộng là đặc biệt quan trọng. Việc thay thế phù hợp với kết nối thủy lực nhưng thay đổi hình dạng lắp đặt có thể tạo ra vấn đề can thiệp hoặc căn chỉnh mới.
Trước khi đưa máy trở lại hoạt động bình thường:
1. Xác nhận rằng chốt và ống lót là những bộ phận được chỉ định để lắp đặt.
2. Xác minh rằng chốt đã được đặt đúng vị trí và được giữ đúng cách.
3. Kiểm tra xem trục trụ có quay không bị kẹt ở cả hai đầu hay không.
4. Xác nhận rằng thanh và bộ phận máy vẫn thẳng hàng trong hành trình cho phép.
5. Kiểm tra việc định tuyến ống và khe hở cổng trong quá trình di chuyển.
6. Vận hành máy ở mức rủi ro thấp và tốc độ thấp theo quy trình của thiết bị.
7. Dừng lại nếu xi lanh bị kẹt, giá đỡ dịch chuyển, chốt di chuyển hoặc thanh tiếp xúc với các bộ phận gần đó.
8. Ghi lại số đo cuối cùng và các bộ phận sửa chữa để bảo trì trong tương lai.
Hướng dẫn an toàn của Parker cũng nhấn mạnh rằng việc căn chỉnh không đúng cách có thể dẫn đến mòn tuyến thanh truyền và lỗ xi lanh quá mức. Đây là lý do tại sao việc kiểm tra lắp đặt phải được hoàn thành sau khi sửa chữa, không chỉ trước khi tháo các bộ phận cũ.
Việc kiểm tra lắp đặt có kiểm soát có thể giúp ngăn ngừa một số lỗi lặp lại tốn kém:
Mục tiêu không phải là tự động thay thế mọi bộ phận bị mòn. Nó nhằm xác định đường dẫn tải thực tế và khôi phục hình dạng lắp đặt mà xi lanh được thiết kế tuân theo.
HCIC có thể xem xét các yêu cầu thay thế và xi lanh thủy lực tùy chỉnh từ dữ liệu lắp đặt thực tế: kích thước lắp đặt, cách bố trí chốt, hành trình, thông tin lỗ khoan và thanh truyền, cấu hình cổng, ứng dụng và bản vẽ có sẵn. Đối với các điểm lắp bị mòn, hãy kèm theo ảnh và số đo của giá đỡ bên máy để việc đánh giá báo giá bao gồm các chi tiết lắp đặt cũng như kết nối thủy lực.
Xi lanh thủy lựcĐộ mòn của chốt lắp và ống lót là một vấn đề về lắp đặt cơ khí có thể trở thành vấn đề về độ tin cậy thủy lực. Kiểm tra chốt, ống lót, mắt xi lanh, lỗ khoan, phần cứng giữ và toàn bộ vòng cung làm việc cùng nhau. Ghi lại số đo trước khi đặt hàng các bộ phận và không sử dụng xi lanh mới để bù đắp cho kết cấu máy bị hư hỏng hoặc sai lệch.
Nếu bạn cần một sản phẩm thay thế OEM hoặc một xi lanh thủy lực chốt-to-pin tùy chỉnh, hãy gửi cho HCIC kích thước xi-lanh cũ, khoảng cách tâm chốt đóng và mở rộng, các phép đo chốt và khoan, thông tin cổng, ảnh và chi tiết ứng dụng. Gói dữ liệu hoàn chỉnh giúp nhóm kỹ thuật có cơ sở tốt hơn để xác nhận sự phù hợp trước khi sản xuất.