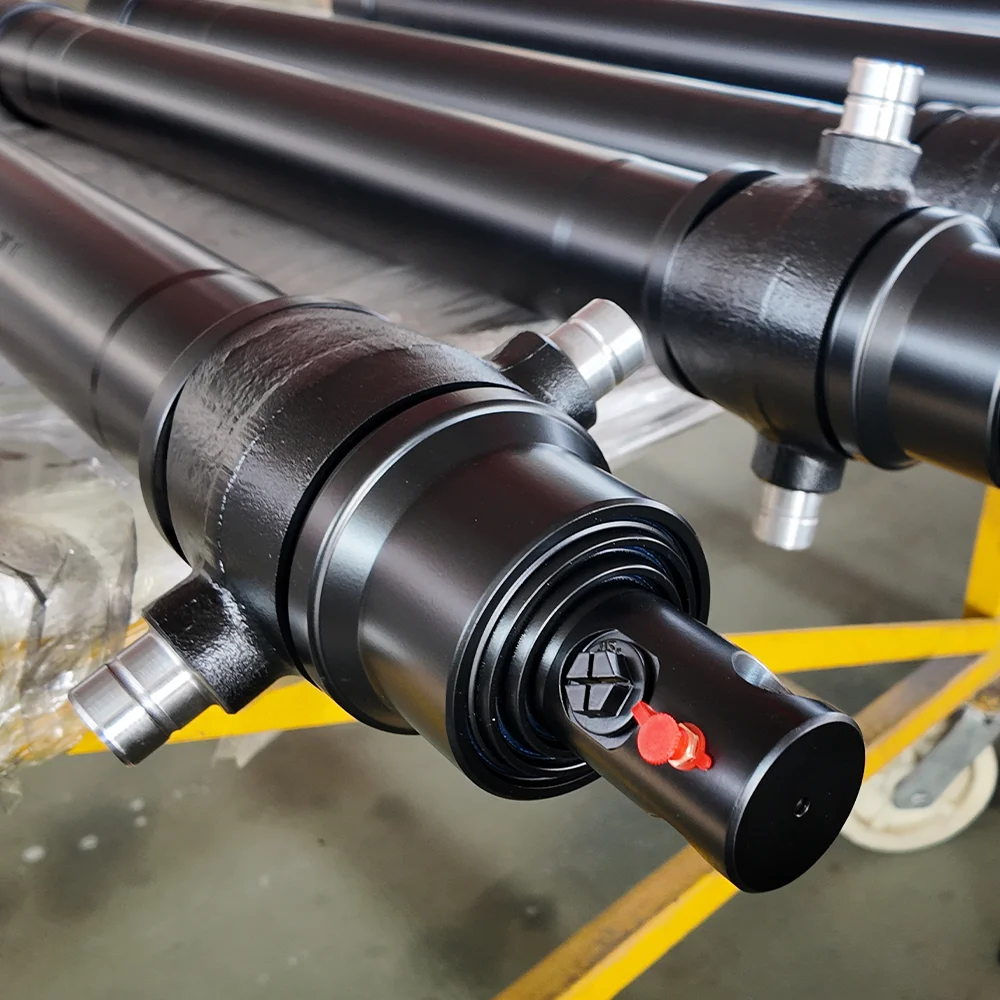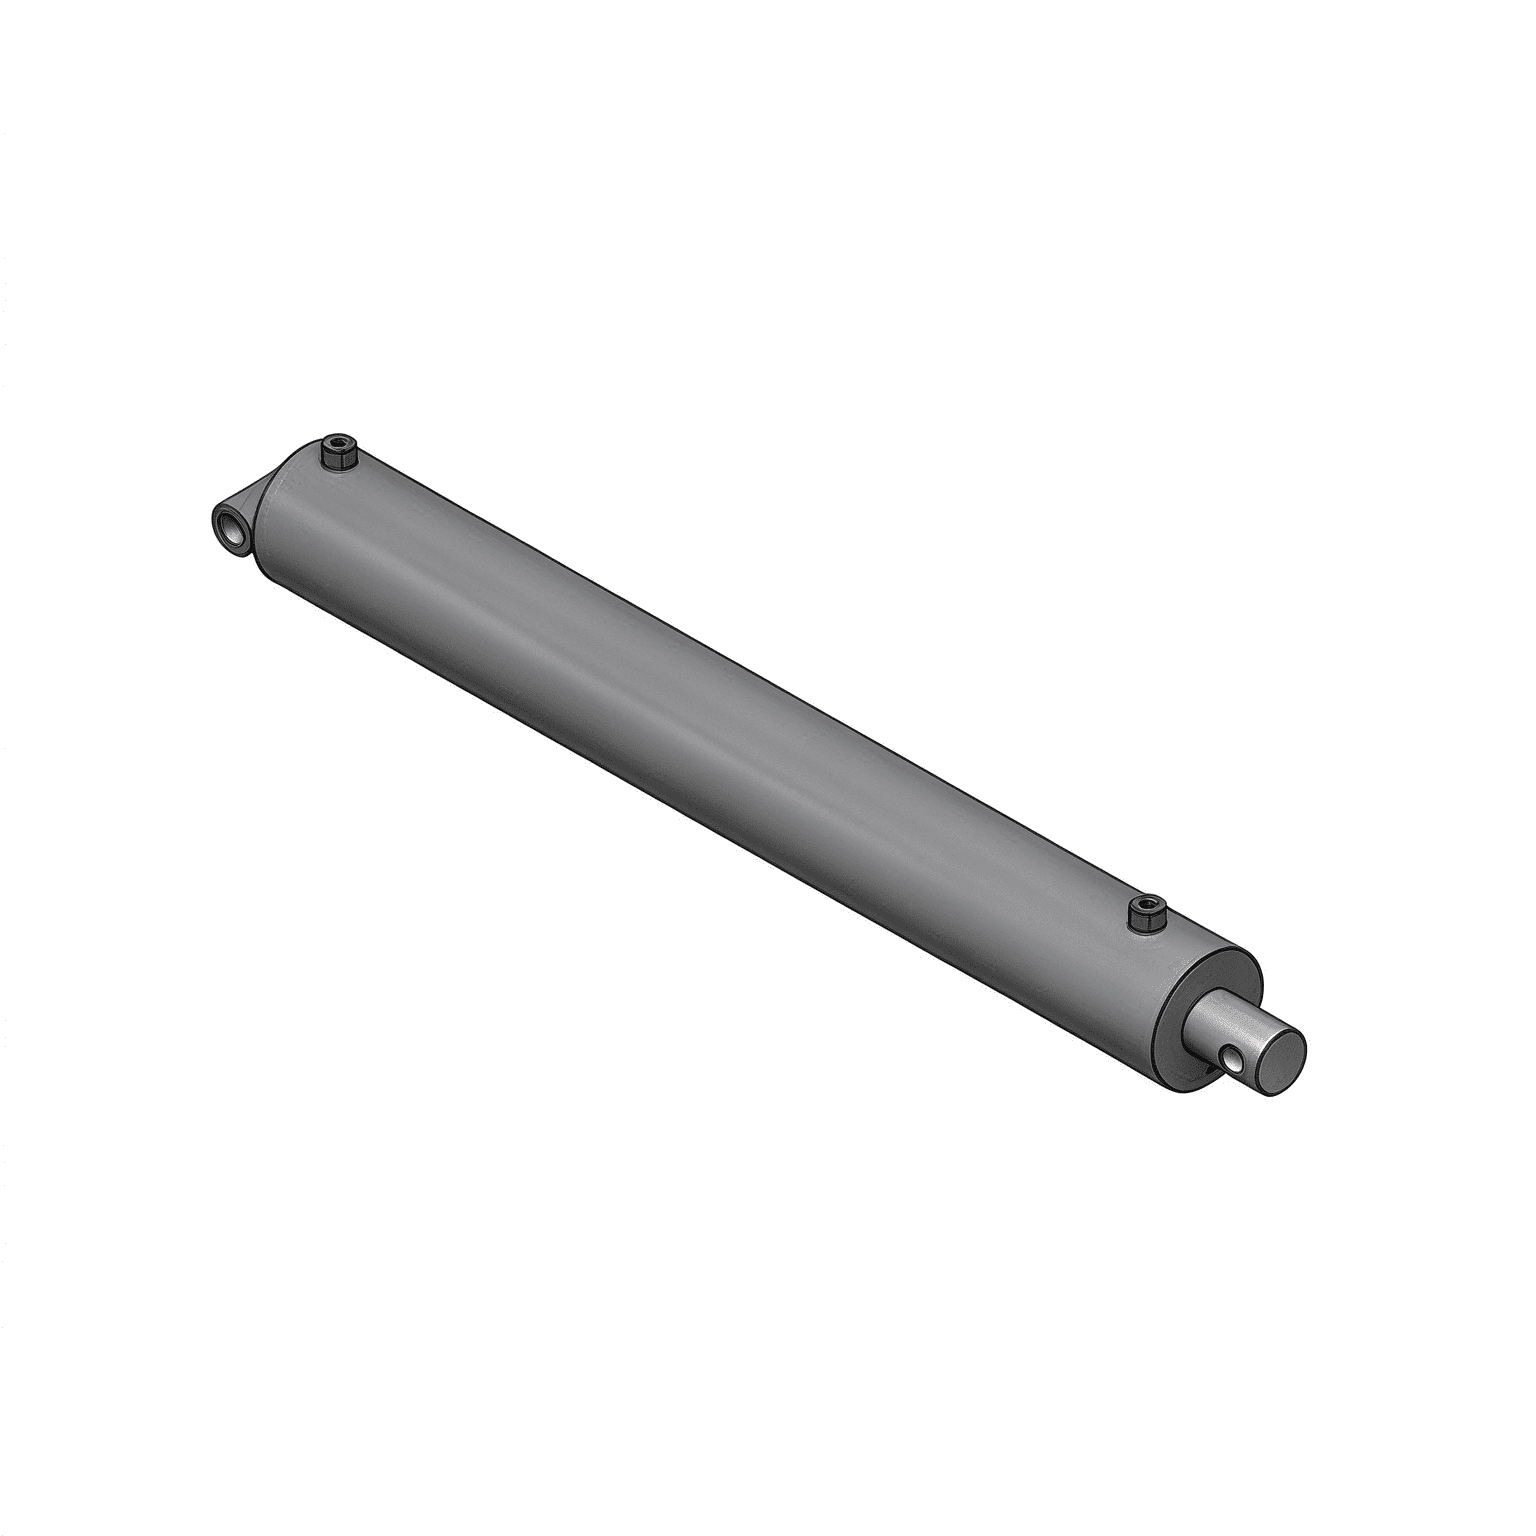
Khixi lanh thủy lựcthất bại, các kỹ thuật viên hiện trường theo bản năng nhìn vào bên trong thùng - kiểm tra các vòng đệm piston, thanh chrome và vòng gạt nước. Tuy nhiên, trong các máy móc di động có tải trọng nặng như máy xúc, máy xúc khai thác mỏ, máy đóng gói rác và máy xúc bánh lốp có khớp nối, có tới 40% số lần thay xi lanh đột xuất là do hỏng hóc cơ học nghiêm trọng tại các điểm trục lắp: mắt thanh, lỗ khoan đế hoặc lỗ chốt trục.
Một chốt trụ bị đóng băng, bị lõm hoặc có hình bầu dục sẽ khóa các khớp nối, tạo ra mômen uốn ngang nghiêm trọng trên cần piston và tăng tốc độ rò rỉ của đệm đầu. Hướng dẫn kỹ thuật này trình bày chi tiết về cơ chế gốc của hiện tượng mòn mắt chốt, chẩn đoán pháp lý để phân biệt vết lõm với ăn mòn do ăn mòn và các tiêu chuẩn luyện kim để lựa chọn ống lót chịu tải nặng và chốt hợp kim cứng.
| Chế độ lỗi | Nguyên nhân gốc vật lý | Chữ ký hình ảnh / âm thanh |
|---|---|---|
| Keo dán | Hàn vi kim loại với kim loại do mất bôi trơn biên dưới áp suất tiếp xúc cực cao | Các rãnh dọc sâu trên chốt; tiếng rít the thé khi phát âm; ghim bị tịch thu |
| Ăn mòn đáng lo ngại | Dao động vi mô (<100 um) phá vỡ màng oxit bảo vệ dưới độ rung lớn | Bột mịn màu nâu đỏ (ca cao) hoặc bùn đen chảy ra từ mắt kim; căn hộ tiếp xúc rỗ |
| Bore Ovalization (Kéo dài mắt) | Tải trọng xung cực đại vượt quá cường độ chảy của thép gốc trong hàng triệu chu kỳ | Đường kính lỗ mắt kéo dài ra khỏi vòng >0,5 mm; tiếng kêu cơ học quá mức khi đảo chiều |
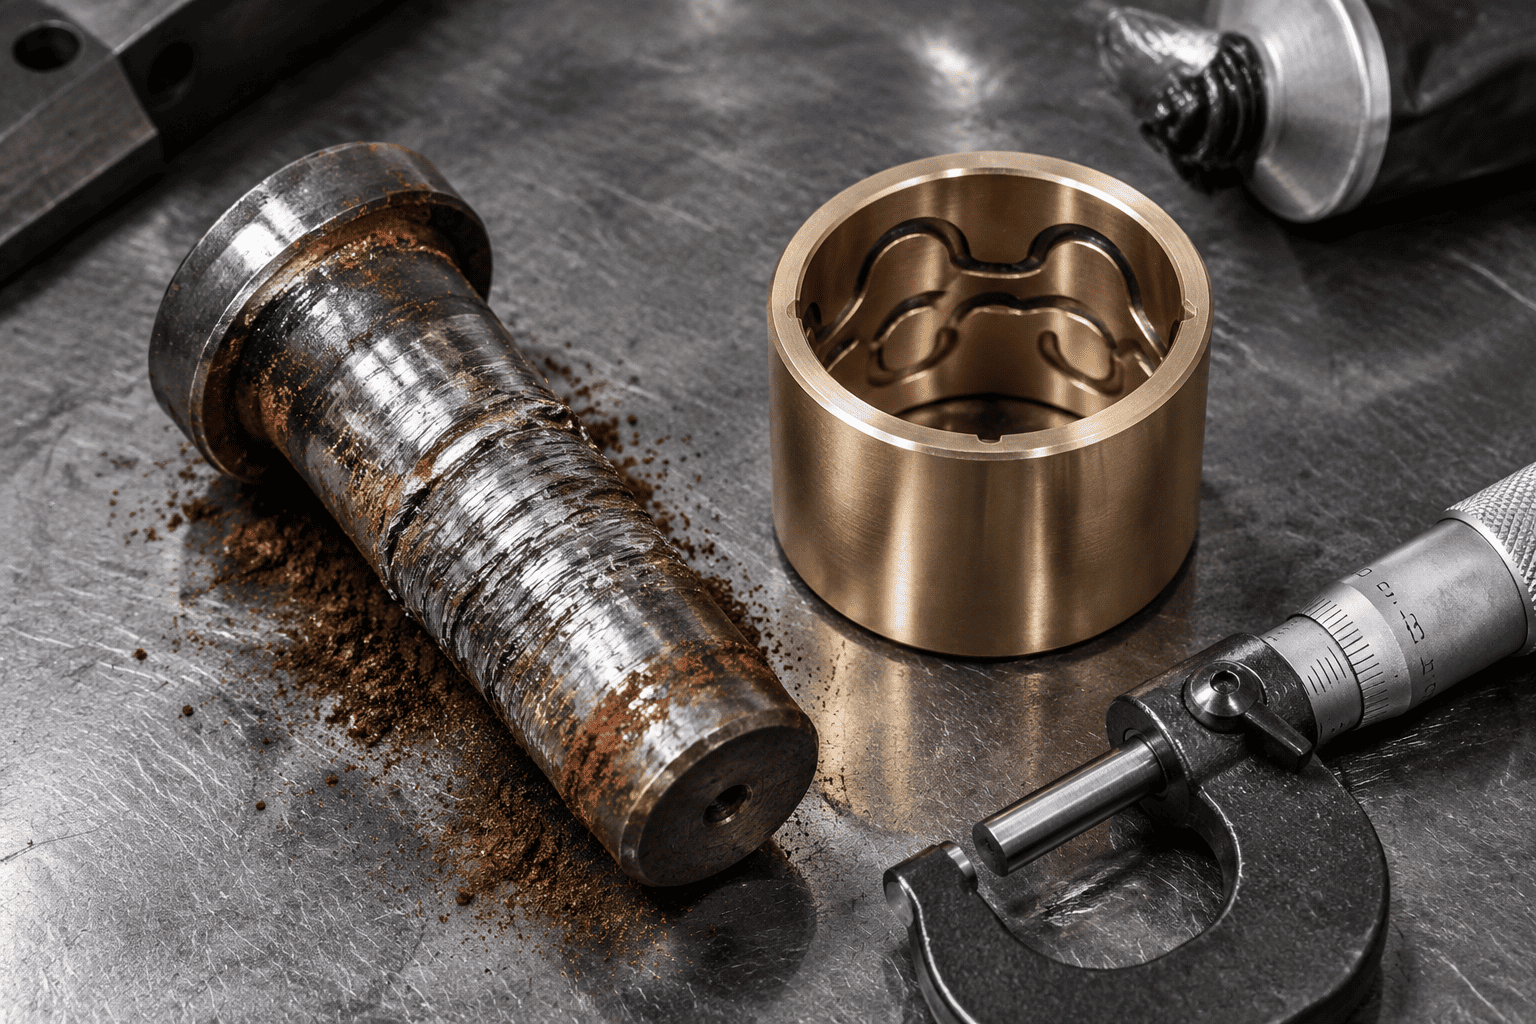
Khi một chiếc gầu máy xúcxi lanh thủy lựcphá vỡ đất sét hoặc đá dày đặc, áp lực tiếp xúc trên chốt và ống lót dễ dàng vượt quá 80 đến 100 MPa (11.600 đến 14.500 psi). Nếu màng mỡ bôi trơn bị vỡ, độ nhám bề mặt cực nhỏ của chốt thép và mắt thanh thép sẽ chạm trực tiếp vào nhau. Ma sát ngay lập tức tạo ra nhiệt cục bộ vượt quá 800°C, khiến các mối hàn vi mô hình thành và xé toạc các khối kim loại gốc. Trong vòng vài giờ, chốt sẽ cứng lại bên trong lỗ khoan.
Trong các thiết bị rung tần số cao như đầu đường và búa thủy lực, chốt xoay trải qua các chuyển động góc cực nhỏ (nhỏ hơn 50 micron) dưới tải trọng liên tục. Sự cọ xát vi mô này sẽ lau sạch dầu mỡ, nghiền thành các hạt thép cực nhỏ. Khi các hạt thép mới cắt này bị oxy hóa trong không khí, chúng tạo thành oxit sắt cứng (Fe₂O₃), tạo ra chất đánh bóng màu đỏ có tính mài mòn làm mài mòn mắt đinh quá khổ.
Trong các mắt thanh rèn nguyên khối và các tấm đế hàn, việc đóng búa định hướng liên tục làm cho lỗ chốt tròn vĩnh viễn tạo thành một hình elip dài. Khi độ hở vượt quá 0,8 mm (0,030"), tải trọng động sẽ khuếch đại theo cấp số nhân, cuối cùng bắt đầu tạo ra các vết nứt do mỏi vòng ở các góc tập trung ứng suất ở vị trí 3 giờ và 9 giờ của mắt.
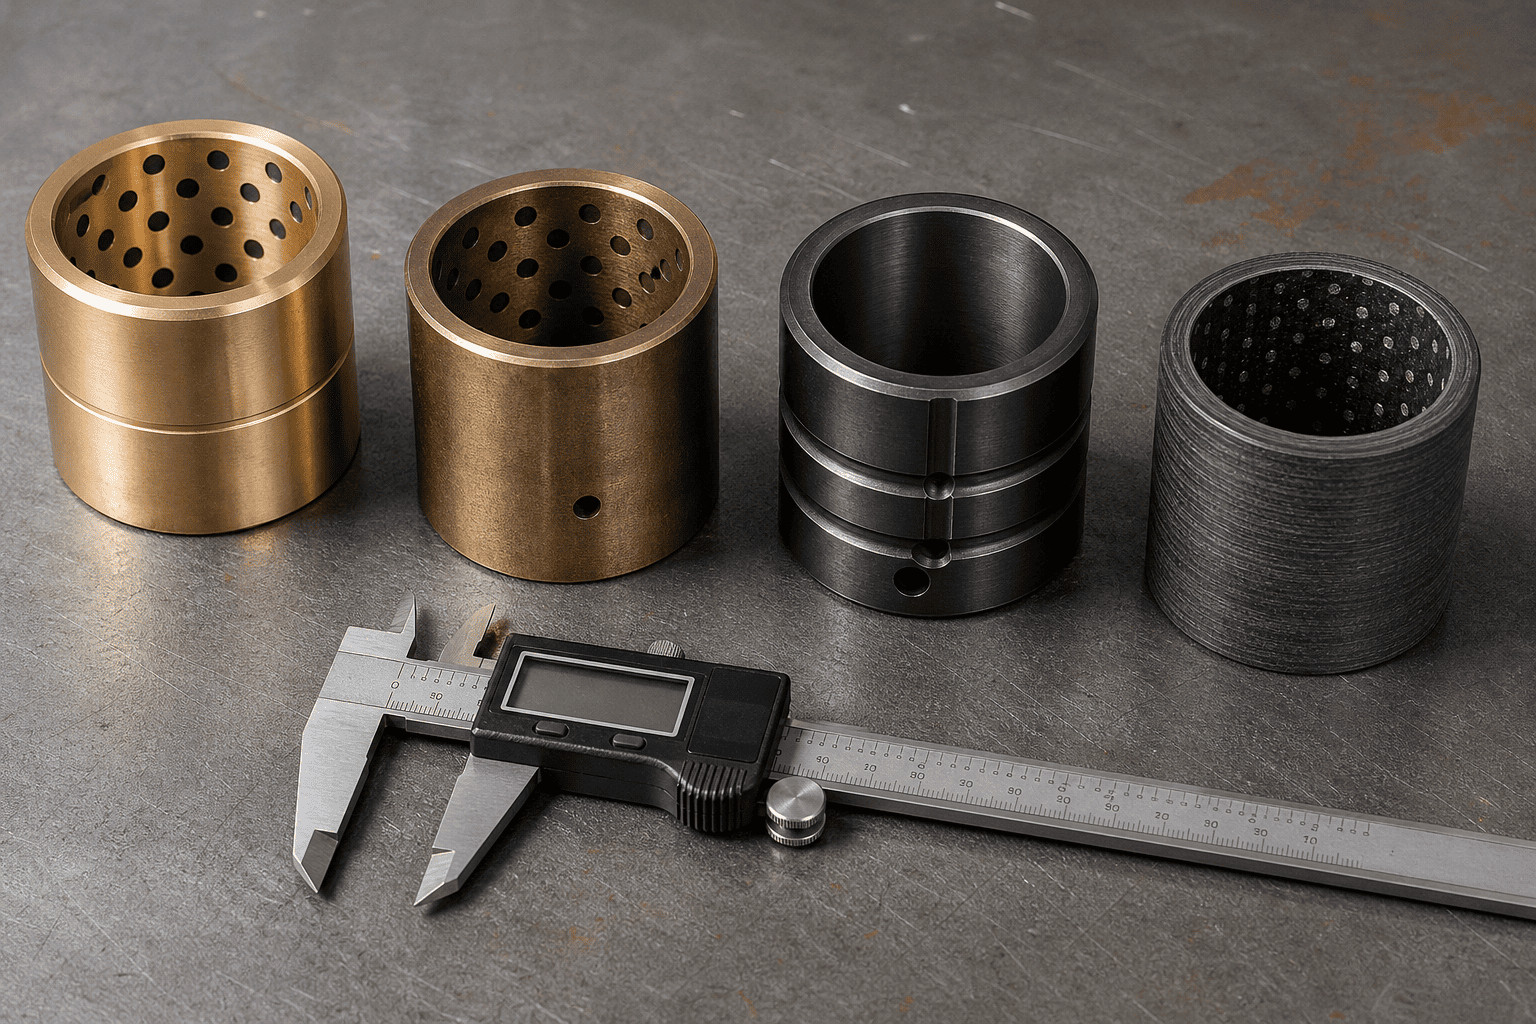
Việc chọn cấu trúc ống lót chính xác là sự khác biệt giữa tuổi thọ trục xoay không gặp sự cố từ 1.000 giờ đến 10.000 giờ:
| Lớp vật liệu ống lót | Tải động tối đa | Nhu cầu bôi trơn | Cảnh hành động xuất sắc nhất |
|---|---|---|---|
| Đồng có hàm lượng chì cao (SAE 660 / C93200) | 35 – 45 MPa (Trung bình) | Yêu cầu bôi trơn hàng ngày | Công nghiệp nhẹ & nông nghiệp tổng hợp |
| Đồng Mangan (C86300 Độ bền kéo cao) | 70 – 90 MPa (Nhiệm vụ nặng nề) | Yêu cầu bôi trơn định kỳ | Liên kết gầu xúc đất và khai thác mỏ nghiêm trọng |
| Thép cứng (8620 được cacbon hóa 60HRC) | 120 – 150 MPa (Sốc cực mạnh) | Bôi trơn + Moly áp suất cao | Máy đóng gói rác, hàm cắt, máy nghiền nặng |
| Sợi tổng hợp vết thương PTFE (Duralon) | 100 – 140 MPa (Không bôi trơn) | Tự bôi trơn 100% KHÔNG CÓ DẦU Mỡ | Các trục dưới biển, cấp thực phẩm và không thể tiếp cận |
Không bao giờ lắp một chốt thép carbon 1045 thương mại chưa được gia cố vào một chiếc khoan hình trụ nặng. Tiêu chuẩn 1045 có độ cứng bề mặt chỉ từ 18 đến 22 HRC; nó sẽ biến dạng và sưng tấy trong vòng vài tuần khi tiếp xúc với ống lót bằng đồng mangan hoặc thép cứng.
Vật liệu lõi cơ bản: Thép hợp kim Niken-Crom 4140 hoặc Thép hợp kim Niken-Crom 8620, được tôi và tôi luyện để tạo độ bền cho lõi (28–32 HRC) nhằm hấp thụ các chấn động uốn cong cực mạnh mà không bị gãy.
Làm cứng vỏ bề mặt: Vỏ được làm cứng bằng cảm ứng hoặc được cacbon hóa sâu đến 58 đến 62 HRC ở độ sâu tối thiểu 1,5 mm (0,060").
Bề mặt hoàn thiện: Được mài và đánh bóng chính xác đến Ra ≤ 0,2 μm (8 micro-inch). . Trong môi trường biển ăn mòn, muối làm tan băng hoặc phân bón hóa học, hãy chỉ định lớp mạ crôm cứng 25 micron hoặc lớp phủ thấm nitơ lỏng QPQ trên vỏ cứng.
Bạn gặp phải hiện tượng kẹt chốt liên tục, các khớp trục kêu lạch cạch hoặc nứt tai khoan trên dàn thiết bị của bạn?
Liên hệ với nhóm kỹ thuật chuyên ngành của HCIC. Chúng tôi sản xuất các xi lanh tùy chỉnh hạng nặng được trang bị bằng đồng mangan, hợp kim được làm cứng bằng vỏ hoặc ống lót bằng composite tự bôi trơn, kết hợp với các chốt được tôi cứng cảm ứng 58–62 HRC đã được chứng nhận được thiết kế để có độ tin cậy không có thời gian ngừng hoạt động.